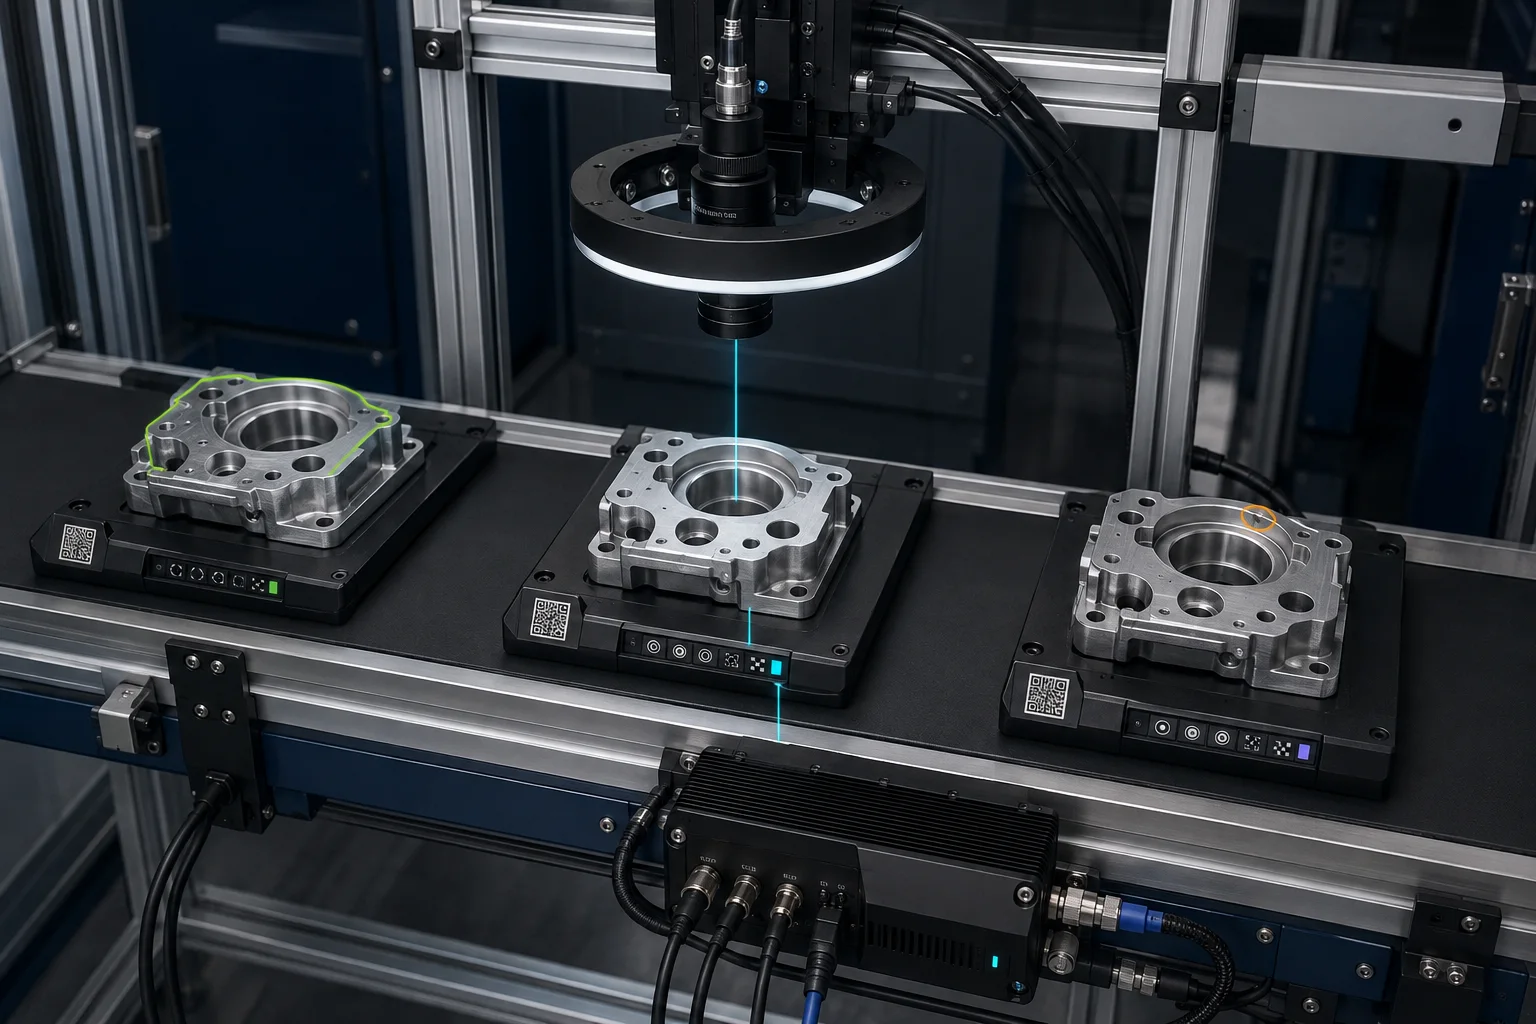
Un sistema di visione in linea non deve limitarsi ad accendere una spia verde o rossa. Il risultato OK/NOK serve alla macchina per decidere cosa fare nell’istante successivo; misure, immagini, identificativi e versioni di ricetta permettono invece di comprendere perché quella decisione è stata presa e come sta evolvendo il processo.
Questa differenza diventa importante quando il controllo deve contribuire non soltanto alla selezione del prodotto, ma anche alla qualità documentata, alla tracciabilità o all’analisi delle derive produttive.
Ispezionare nel punto in cui il difetto nasce
Un controllo finale può intercettare una non conformità quando il prodotto ha già attraversato più lavorazioni. Posizionare l’ispezione nel punto appropriato della linea consente di associare il risultato alla fase che lo ha generato e di definire una reazione immediata: scarto, deviazione, fermata controllata, richiesta di verifica o prosecuzione.
Non significa che ogni applicazione debba controllare ogni caratteristica su ogni pezzo. Copertura, velocità e strategia di campionamento dipendono dal rischio, dal tempo ciclo e dalla capacità del sistema di osservare realmente la caratteristica richiesta.
Quando basta il 2D
La visione 2D lavora su intensità, colore, contrasto, contorni e texture. È adatta, per esempio, a controlli di presenza, orientamento, completezza, lettura di codici, verifica di profili visibili e ricerca di difetti superficiali quando illuminazione e geometria rendono la caratteristica osservabile.
Quando serve il 3D
La visione 3D aggiunge informazioni di quota e forma. Può essere necessaria per misurare altezze e dislivelli, verificare profili tridimensionali, stimare volumi o localizzare componenti la cui geometria non è descritta in modo sufficiente da una sola immagine piana.
2D e 3D non sono livelli di qualità crescente. Sono strumenti differenti: la scelta corretta dipende dalla caratteristica da misurare e dalla variabilità reale del processo.
Dal risultato al record di ispezione
Un record utile dovrebbe poter rispondere, in modo proporzionato all’applicazione, a domande concrete:
- quale pezzo, lotto o unità è stato controllato;
- in quale stazione e in quale momento;
- quale variante e quale ricetta erano attive;
- quale versione di software o configurazione ha prodotto il risultato;
- quali caratteristiche sono state misurate e con quali unità;
- quali limiti sono stati applicati;
- quale esito è stato restituito alla macchina;
- quale azione automatica o manuale è seguita;
- se sono avvenuti override, ripetizioni o cambi di ricetta;
- quali verifiche o calibrazioni erano valide in quel momento.
Non è sempre necessario conservare tutte le immagini. Il volume dei dati, la riservatezza del prodotto, il valore probatorio e il tempo di conservazione devono essere definiti prima della messa in servizio. In alcune applicazioni bastano misure ed esiti; in altre sono utili immagini dei soli scarti, campioni periodici oppure un archivio completo per un intervallo determinato.
La documentazione ISO su ISO 9001 richiama l’importanza di monitoraggio, misurazione, informazioni documentate e valutazione delle prestazioni. Tuttavia, una telecamera installata in linea non rende automaticamente conforme un processo: metodo di misura, idoneità delle risorse, criteri di accettazione e gestione dei record devono essere definiti nel sistema qualità applicabile.
Il quadro regolatorio nel 2026
Non esiste un unico obbligo europeo che imponga a ogni fabbrica di archiviare le immagini di ogni prodotto. Gli obblighi dipendono da settore, prodotto, ruolo dell’operatore economico, contratti e sistema qualità adottato.
Il Regolamento generale sulla sicurezza dei prodotti, applicabile dal 13 dicembre 2024, riguarda i prodotti di consumo non alimentari coperti dal suo ambito. Richiede, tra l’altro, analisi interna dei rischi, documentazione tecnica e un elemento che permetta di identificare tipo, lotto o numero di serie. I dati di ispezione possono contribuire alla dimostrazione del controllo svolto, ma non sostituiscono valutazione del rischio e documentazione richiesta.
Nel settore alimentare, il Regolamento (CE) 178/2002 stabilisce la tracciabilità di alimenti, mangimi e ingredienti lungo produzione, trasformazione e distribuzione. Un sistema di visione può leggere un codice o verificare una confezione, ma la tracciabilità resta un processo di filiera più ampio.
Per i dispositivi medici, i regolamenti MDR e IVDR introducono il sistema UDI. La Commissione indica che, secondo le disposizioni transitorie applicabili, il modulo UDI/Devices di EUDAMED è diventato obbligatorio dal 28 maggio 2026. Anche qui la lettura del codice è soltanto un nodo tecnico del processo complessivo di identificazione e registrazione.
Il Regolamento sulla progettazione ecocompatibile dei prodotti sostenibili istituisce il quadro del Digital Product Passport. Il relativo registro europeo è operativo dal 20 luglio 2026, ma questo non rende immediatamente obbligatorio un passaporto per ogni prodotto. Contenuti, livello di identificazione — modello, lotto o singolo item — e date dipendono dagli atti applicabili alle specifiche categorie.
Per chi costruisce la macchina di ispezione è inoltre rilevante il Regolamento macchine (UE) 2023/1230, applicabile in via generale dal 20 gennaio 2027. Nel 2026 è quindi opportuno preparare gestione delle versioni, documentazione tecnica, prove e procedure di modifica; ciò non crea però un obbligo universale di conservazione dei dati relativi ai prodotti ispezionati.
Progettare il dato insieme al controllo
La struttura dei record non dovrebbe essere aggiunta alla fine. Va progettata insieme all’applicazione:
- Associazione certa: stabilire come il risultato viene collegato a pezzo, lotto o posizione sul conveyor.
- Tempo coerente: sincronizzare gli orologi delle sorgenti coinvolte e definire il significato del timestamp.
- Ricette versionate: conservare la configurazione effettivamente utilizzata, non soltanto il nome della ricetta.
- Misure interpretabili: registrare unità, limiti, metodo e, quando pertinente, incertezza e riferibilità della misura.
- Integrità e accessi: definire chi può leggere, modificare, esportare o cancellare i dati.
- Conservazione proporzionata: stabilire tempi diversi per esiti, misure, immagini e log tecnici.
- Gestione delle modifiche: rivalidare ciò che cambia dopo aggiornamenti software, ottiche, illuminazione, layout o prodotto.
Le domande da chiudere prima dell’avviamento
Prima di scegliere telecamera o sensore conviene chiarire:
- qual è la caratteristica realmente discriminante;
- quale variabilità deve essere accettata;
- quale errore è più critico tra falso scarto e falsa accettazione;
- quale azione deve seguire un NOK;
- quali dati servono a produzione, qualità e manutenzione;
- per quanto tempo devono essere conservati;
- chi può consultarli e con quali sistemi devono dialogare.
Un controllo in linea ben progettato produce una decisione tempestiva e un dato leggibile nel tempo. È questa combinazione, più del semplice conteggio degli scarti, che permette di usare la visione come parte del processo industriale.
Le informazioni normative sono un inquadramento tecnico generale aggiornato al 4 settembre 2026 e non costituiscono consulenza legale. Ambito, obblighi e conservazione dei dati vanno verificati per settore e prodotto.
Fonti e riferimenti
- ISO — ISO 9001, sistemi di gestione per la qualità
- EUR-Lex — Regolamento (UE) 2023/988 sulla sicurezza generale dei prodotti
- Commissione europea — requisiti generali della legislazione alimentare
- Commissione europea — registrazione UDI/Device in EUDAMED
- EUR-Lex — Regolamento (UE) 2024/1781 ESPR
- Commissione europea — avvio del Digital Product Passport Registry
- EUR-Lex — Regolamento (UE) 2023/1230 sulle macchine